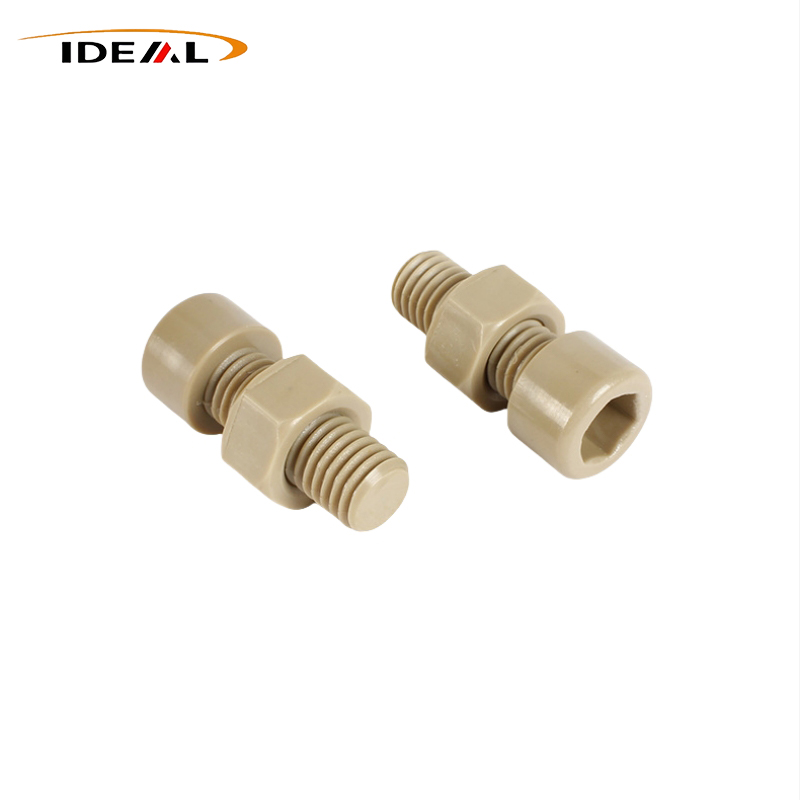
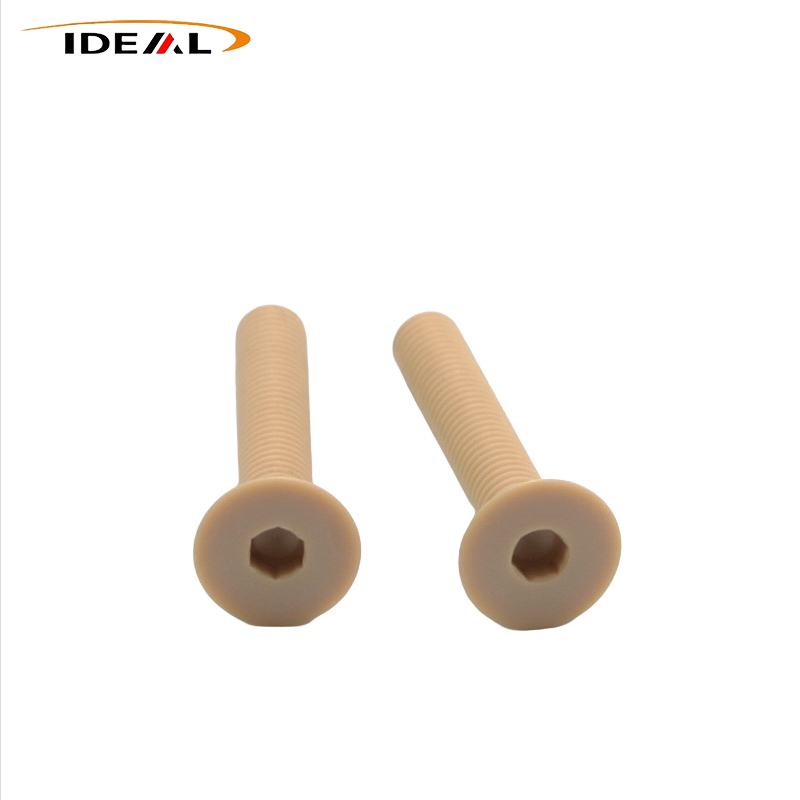
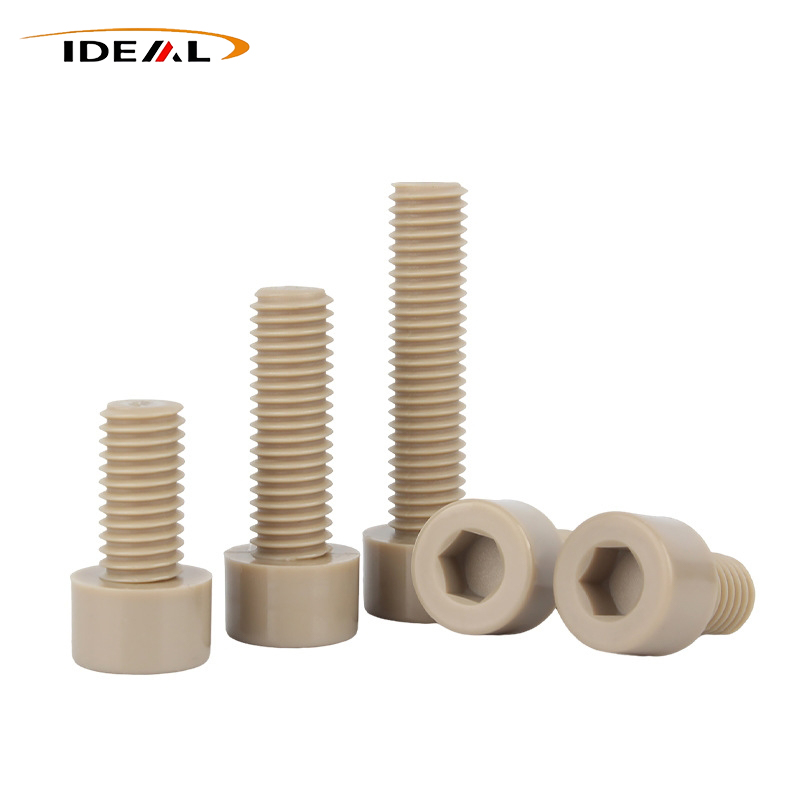
Како доверлив кинески производител, Ideal Plastic снабдува DIN912 / ISO 4762 PEEK Socket Head Head Swress во уредни, CF и GF оценки. Овие не-магнетни, изолациски сврзувачки елементи се отпорни на топлина и корозија за полупроводничка, хемиска и нова енергетска прецизна опрема, со уреден PEEK кој покажува 8-12% релаксација на стресот на 1000 часа на 200℃.
Ideal Plastic, професионален кинески снабдувач на инженерски пластични производи со високи перформанси, се фокусира на прецизна обработка и прилагодено производство на PEEK Socket Head Caps Screws. Следејќи ги спецификациите DIN912 и ISO 4762, фабриката користи и обликување со вбризгување и CNC обработка за производство на повеќе класификации на материјали, вклучувајќи уреден PEEK, PEEK исполнет со јаглерод и PEEK исполнет со стакло. Секоја производна серија поминува низ целосна инспекција и контрола на следливост, насочувајќи ги средини со прецизна опрема каде што металните сврзувачки елементи не можат да ги исполнат барањата за изолација, немагнетни или отпорни на корозија.
| Име на производ | PEEK завртки за глава на капачето за шестоаголни штекери |
| Материјал | Неисполнет PEEK, јаглерод исполнет PEEK, стакло исполнет PEEK |
| Боја | Црна, беж (достапни прилагодени бои) |
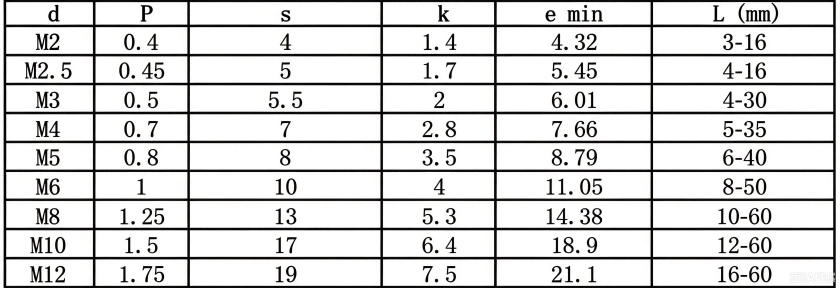
| Тип на нишка | Метрик (главна залиха M1.6-M12), Империјал (приспособена за северноамериканска опрема) |
| Димензионални толеранции | Толеранција на стандардни делови: ± 0,05-0,10 мм, толеранција на прецизни сопствени делови: ± 0,02-0,05 мм |
| Коаксијалност | Коаксијалност на шестоаголна глава и завртка ≤0,03 mm |
| Точност на нишката | Надворешен конец 6g, парен внатрешен навој 6H, Империски UNC/UNF нишки во согласност со ASME B18.3, класа на толеранција 2A |
| Метрички големини на акции | М1.6, М2, М2.5, М3, М4, М5, М6, М8, М10, М12 |
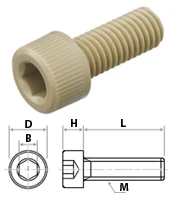
PEEK Socket Head Cap Screws се одликуваат со четири основни компоненти: цилиндрична глава, внатрешна шестоаголна погонска шуплина, стебло и дел со навој. Иако надворешната геометрија се совпаѓа со металните завртки на капачето на штекерот, полимерниот материјал PEEK бара посебни структурни прилагодувања за да се контролира концентрацијата на напрегањето и да се спречи пукање при затегнување или термички циклус.
1. Третман со заоблен агол: Сите преодни зони на коренот на главата и на дното на шестоаголната празнина се заоблени. Острите агли ќе создадат концентриран стрес и ќе предизвикаат пукање кога вртежниот момент ќе се примени на деловите PEEK.
2. Контрола на длабочината на шеснаесетникот: Длабочината на шуплината ги следи стандардните барања. Недоволната длабочина доведува до лизгање на клучот и оштетување на внатрешниот ѕид; прекумерната длабочина ја намалува дебелината на ѕидот на главата и ја намалува отпорноста на вртежниот момент на кршење.
3. Оптимизација на профилот на нишка: Профилот на конецот е потенок од металните прицврстувачи. Врвот на конецот користи заоблена транзиција без остри рабови за да ја намали концентрацијата на стрес кај коренот на конецот и да ги подобри перформансите против лизгање. Крајот на доводот е заоблен за да се заштити првиот навој за време на склопувањето.
4. Стандард за квалитет на површината: Варијантите засилени со полнење не можат да имаат микро-засеци или чипс на шестоаголни внатрешни ѕидови. Ситните невидливи дефекти брзо ќе се прошират под механичко оптоварување и ќе предизвикаат неочекувана фрактура.
Дури и со едноставен изглед, овие пластични сврзувачки елементи бараат строга контрола на суровината, термичка обработка, обработка и проверка. Скриените дефекти може да не се појават при фабричките дојдовни тестови и да не успеат само за време на склопување на клиентите или вртење на екстремни температури. Главните потешкотии во производството се фокусирани на внатрешно ослободување од стрес, формирање на конец, обработка на филер и управување со кристализација за калапите со инјектирање.
Постојат повеќе скриени ризици во производството на PEEK сврзувачки елементи и секоја фаза на обработка има потреба од прецизна контрола.
1. Управување со резидуален стрес: PEEK прачките го задржуваат напрегањето на истиснување по истиснувањето. CNC сечењето внесува дополнителен стрес на сечењето од притисокот на алатот и топлината на сечењето. Ако времетраењето на жарењето е несоодветно или брзината на греење/ладење е пребрза, стресот не може целосно да се ослободи. Производите може да поминат низ димензионална инспекција, но изобличувањето на конецот, деформацијата на стеблото и пукањето на главата ќе се појават по долго време складирање и циклирање на температурата.
2. Абење на алатот и сечење филер: PEEK исполнет со јаглерод и стакло исполнето со цврсти полнила кои брзо ги носат алатките за сечење. Истрошените алати за сечење создаваат бруси од конец, чипсување на забите и оштетување во внатрешноста на хексадециските шуплини. Овие суптилни дефекти тешко се препознаваат визуелно, но сепак предизвикуваат соголување на конецот и фрактура на главата за време на операциите на затегнување.
3. Контрола на кристализација за обликување со инјектирање: Најкритична точка на обликување со инјектирање е кристализацијата наместо надворешниот изглед. Температурата на мувлата мора да остане помеѓу 160-200℃ за целосна кристализација. Ниската температура на мувлата остава нецелосна кристализација; производите изгледаат непроменети, но губат топлина и хемиска отпорност, проследено со собирање и искривување. Овој дефект не може да се открие со едноставна визуелна инспекција. Топењето на PEEK има висок вискозитет, а наполнетите оценки имаат полоша флуидност. Лошиот дизајн на вратата и отворот предизвикува заробен воздух, траги од горење и внатрешни микро празнини. Греењето по калапот останува задолжително за да се избегне ризикот од подоцнежна деформација.
Guangzhou Ideal поставува шест основни димензии за инспекција за PEEK Socket Head Caps Screws: квалитет на суровина, технологија на обработка, прецизност на конецот, изглед, механички својства, следливост на серија.
1. Контрола на суровини: Се усвојуваат само девствени PEEK прачки и пелети; рециклиран материјал и мешање материјали се забранети. Влагата на суровината е контролирана ≤0,02% за да се избегнат меурчиња, траги од горење и намалена механичка сила. Може да се доставуваат сертификати за суровини за COC, со што се поддржува сериската следливост за полупроводнички и медицински проекти.
2. Градиентно жарење: ЦПУ заготовките и калапите со инјектирање поминуваат низ градиентно жарење за ослободување од стрес. Брзината на греење и ладење се строго регулирани за да се отстрани стресот од истиснување, сечење и обликување. Готовите делови не можат да задржат висок преостанат стрес, спречувајќи виткање на конецот, деформација на стеблото и пукање на главата при температурни циклуси.
3. Инспекција на мерачот на конец: метричката нишка достигнува точност од степен 6H. Империјалните нишки се усогласени со ASME B18.3. GO мерачот се завртува непречено додека мерачот NO-GO не може да влезе. Спроведена е 100% проверка на GO / NO-GO мерач. Целосен профил на конец без запци кои недостасуваат, кинење, чипсување и бруси; гребенот на забот користи заоблена транзиција и острите врвови се забранети. Површината на конецот не е оштетена од изгореници и истиснување, нема остатоци од сечење заробени во празнините на конецот.
4. Проверка на визуелен изглед: Цилиндричната површина на главата е рамна. Внатрешната шестоаголна празнина нема исечени агли, засеци, пукнатини, изгореници или оштетувања од удари. Телото на завртката мора да биде ослободено од пукнатини, раслојување, меурчиња, црни дамки и нечистотии во боја. Површината на конецот нема бруси или скршени рабови. Оценките за полнење одржуваат еднаква боја без дамки на агломерација на полнење.
5. Тест за деструктивен вртежен момент: Примероците со исти спецификации вршат деструктивни тестови на вртежен момент за да ја забележат референтната вредност на вртежниот момент. Тестот за отпорност на вртежен момент на главата бара соголување на конецот да се случи пред кршење на главата; не е прифатена предвремена фрактура на главата.
6. Конзистентност и пакување на серијата: Истата серија стоки одржуваат конзистентна боја, димензија и механички перформанси. Се користи посебно пакување со јасни етикети кои покажуваат спецификација, степен на материјал и број на серија. Производите од класата Cleanroom се пакуваат во контејнери отпорни на прашина за да се избегне контаминација со нечистотија при транспорт.
PEEK Socket Head Cap Screws користи полиетеретеркетон (PEEK) како основен материјал и доаѓа во три степени: чист PEEK (природна изолација), PEEK зајакнат со стаклени влакна и PEEK зајакнат со јаглеродни влакна (проводен/антистатик). Може да се пофали со сеопфатни предности, вклучувајќи отпорност на висока температура, отпорност на корозија, изолација, немагнетни својства и лесна конструкција, што го прави широко користен во апликациите за прицврстување на полупроводници, хемикалии, нова енергија и медицинска опрема.
1. Закон за слабеење на високи температури: PEEK покажува мало лази и релаксација на стресот над 200℃: силата на стегање малку се намалува со текот на времето (вродена карактеристика на пластичните полимери). Чиста стапка на релаксација на PEEK: 8–12%/1000h@200℃. Стапка на релаксација на PEEK засилена со стаклени влакна: 3–5%/1000h@200℃ (значително подобрена, погодна за долгорочно задржување на притисокот на висока температура). Стапка на релаксација на PEEK од јаглеродни влакна: 2–3%/1000h@200℃ (оптимално, најпосакувано за опрема од висока класа).
2. Инертна молекуларна структура и антиконтаминација: Главниот синџир на PEEK има стабилна структура од бензенски прстени + етерски врски, што резултира со тоа што не се таложат пластификатори, лубриканти или адитиви и нула ослободување на метални јони. Не содржи испарливи материи со ниска молекуларна тежина, спречувајќи замаглување и контаминација на леќите на шуплината во вакуумска средина. Полупроводничка, оптичка и ултрачиста опрема за вода препознава само чисти PEEK CNC жарени делови за да се елиминираат трагите на контаминација.
3. Високофреквентна диелектрична константа и стабилност: PEEK има диелектрична константа од 3,2–3,3, без речиси никакви флуктуации во опсегот на висока фреквенција од 1GHz–10GHz. Покажува екстремно ниска загуба на диелектрик, спречувајќи пречки со RF сигналите и движењето на сигналот. Металните завртки можат да рефлектираат, да пречат и да генерираат вртложни струи; обичната пластика е диелектрично нестабилна на високи фреквенции. Погоден за наменски изолациски сврзувачки елементи во базни станици 5G, RF шуплини, микробранова опрема и инструменти за тестирање со висока фреквенција.
4. Отпорност на вода: PEEK покажува исклучително висока стабилност при хидролиза на пареа со висока температура. Издржува илјадници циклуси на автоклав на 134℃ без пукање. Долготрајното потопување во топла вода, зовриена вода и ултрачиста вода не предизвикува таа да апсорбира вода, да отече или да се деформира. Погоден за медицинска и индустрија за чиста вода.
5. Отпорност на зрачење: PEEK е отпорен на гама зраци и зрачење со електронски сноп. Не станува кршлив, не обезбојува или пука по зрачењето. Погоден за стерилизација со медицинско зрачење, опрема за нуклеарна индустрија и средини за зрачење во вселената.
6. Не-магнетни: PEEK не содржи феромагнетни елементи, никогаш не се магнетизира, нема резидуален магнетизам и нема хистереза. Може да се користи во опрема за калибрација на МНР и прецизна магнетно поле. Дури и завртките од нерѓосувачки челик ќе станат малку магнетизирани во долгорочно опкружување со магнетно поле, попречувајќи ги сликите и откривањето. PEEK целосно го елиминира овој проблем.
Правилниот избор на оценки им помага на инженерите да избегнат дефект на склопувањето и долгорочни проблеми со доверливоста кога ги користат овие пластични сврзувачки елементи во прецизна опрема.
1. Чисто ограничување на PEEK: Pure PEEK не треба да се користи за прицврстување под притисок во услови на топло и ладно возење велосипед подолго време, бидејќи може малку да се олабави.
2. Сценарио за изолација на висока температура: За опрема која бара долготрајна изолација на 200℃+, задолжителен е PEEK зајакнат со GF30/CF30.
3. Чиста амбиентална средина: За услови за чиста просторија со обична температура на околината, чистиот PEEK е совршено адекватен и нуди најдобра стабилност.
4. Изолација и статички ризик: Pure PEEK обезбедува ултра висока изолација со нулта статичка дисипација; статичкиот електрицитет може да се акумулира во суви средини (мал недостаток за чисти простории).
5. PEEK исполнето со стакло: PEEK од фиберглас е изолациски со мала статичка акумулација; оптимално за општи електрични апликации.
6. Изведба на PEEK ESD исполнета со јаглерод: PEEK од јаглеродни влакна достигнува стандарден опсег на заштита на ESD од 106–10⁹Ω, прецизно го троши статичкиот електрицитет, не ги оштетува чиповите и не привлекува прашина.
7. Избор на одделение за полупроводници: Чистиот PEEK се користи за општи полупроводнички шуплини, додека тела за контакт на обланда мора да бидат направени од PEEK од јаглеродни влакна. Мешањето на овие типови на PEEK може да предизвика електростатско празнење на чипови или контаминација на прашина на шуплините.
A1: 1. Без скриен внатрешен стрес, нулта димензионална движење на долг рок
2. Нема врнежи, нема контаминација со јони, не ги загадува прецизните процеси
3. Најниско високо-температурно лази, долгорочна стабилна сила на стегање
4. Профил на заоблен конец, против чипсување, висока торзиона конзистентност
5. Животниот век во услови на термички циклус, вакуум и корозија е 3-5 пати поголем од оној на моделите со вбризгување
A2: 1. Оригинален чист PEEK: мат беж, фино и без честички, униформа сечење на работ
2. Рециклиран ЅИР: побел, потемни, груба површина, локализирана текстура на кора од портокал
3. Послабо наполнет ЅИР: шарена боја, подигнати честички, груба површина на конец
А3: 1. При висока температура, површината на PEEK омекнува, микроскопското вклопување на површината за контакт на конецот е 100%, без празнини.
2. Ефектот на микроскопско ладно заварување се јавува кај пластичните навои под притисок → Без заглавување на собна температура, заглавување на висока температура и соголување при расклопување.
3. Решение: Микро-чиста обработка на јазот + оптимизираниот радиус на гребенот на конецот за работа на висока температура може да елиминира 99% од запленувањето на висока температура.
A4: 1. Unannealed PEEK: Неповратно собирање при ниски температури и проширување на високи температури; по повеќе од 50 циклуси, конецот малку се деформира и се стега.
2. Стандардно жарено CNC PEEK: Реверзибилна термичка експанзија и контракција; димензионална стабилност по илјадници циклуси.
3. PEEK вбризгуван: Нерамномерна кристализација; еднонасочно собирање за време на термички циклус; станува полабав и посклон кон заглавување со употреба.
А5: Деловите кои се обликувани со инјектирање страдаат од недоволна кристализација, скриен стрес и димензионално повлекување; ЦПУ жарените делови немаат внатрешен стрес, ниски врнежи и стабилна прецизност, со нулта толеранција за грешки во опремата од високата класа.